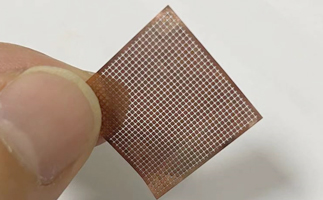
隨著新能源汽車產業持續升溫,動力電池系統正朝著高集成度、輕量化、低成本方向加速演進。作為電池包中關鍵的信號采集與連接組件,CCS(Cells Contact System,集成母排)的材料與制造工藝也在不斷迭代升級。其中,銅鋁異種金屬的高質量連接,成為影響CCS性能與成本的關鍵環節之一。
在CCS集成母排的制造過程中,焊接設備是關鍵工藝環節之一,主要包括激光焊接和超聲波焊接兩種方式。傳統工藝中,FPC與鋁Busbar的連接通常需要中間過渡件——鎳片來完成。這一鎳片一端與FPC相連,另一端再通過激光方式(如光纖激光)與鋁Busbar焊接。然而,由于前段SMT焊接工藝(如點錫、隧道爐等)流程較長,整個設備線體長度往往超過15米,導致工藝流程復雜,設備空間占用大,生產效率較低。
與此同時,鎳片本身作為中間材料,也帶來了額外的物料成本與供應鏈管理負擔。
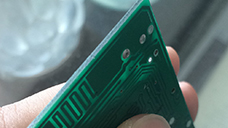
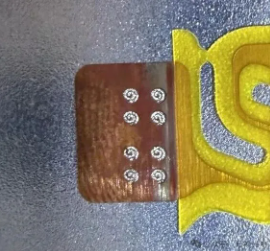
圖1.銅鋁異種金屬的直接焊接面臨諸多技術挑戰
銅與鋁屬于典型的異種金屬,二者在導熱性、熱膨脹系數、熔點等物理特性上存在明顯差異,冶金結合困難。更關鍵的是,在焊接過程中,銅鋁界面極易生成脆性的金屬間化合物,直接影響接頭的機械強度與電氣可靠性,成為制約直焊工藝落地的核心難題。
當前行業中,部分方案采用超聲波焊接實現銅鋁直焊。但由于FPC銅箔極為柔軟、厚度極薄,超聲波焊接對材料表面清潔度、焊接控制精度要求極高,良率穩定性難以保證,容易出現虛焊等問題。
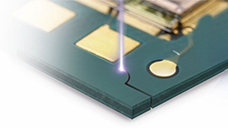
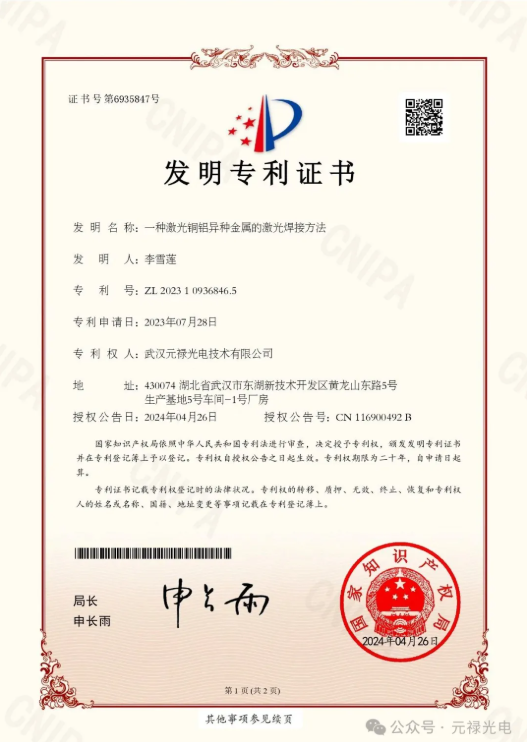
針對上述痛點,元祿光電發明了《一種激光銅鋁異種金屬的激光焊接方法》,省去鎳片中間環節,實現FPC銅箔與鋁巴的直接連接。
圖2.發明專利《一種激光銅鋁異種金屬的激光焊接方法》
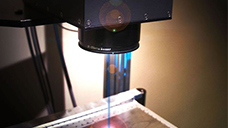
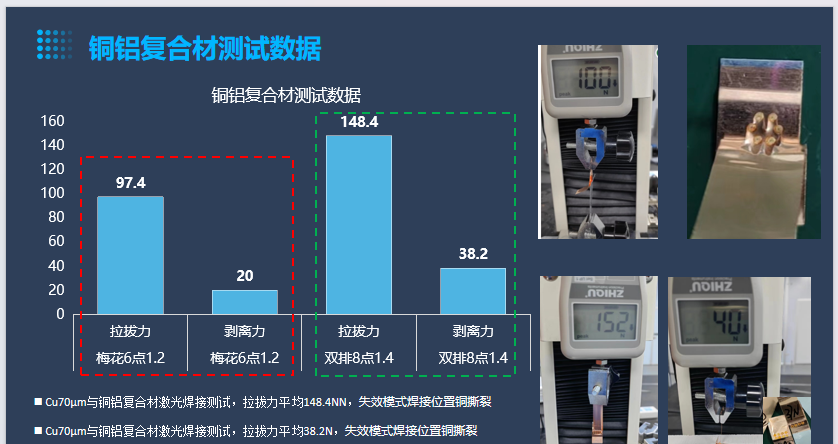
在該方案中,FPC的70μm超薄壓延銅箔與2.5mm鋁巴進行搭接焊,銅箔置于上層。通過振鏡控制焊接路徑,有效增大銅箔焊接區域的受力面積,避免應力集中。經過對焊接功率、速度、離焦量等關鍵參數的反復調試,焊縫表面連續、成型一致 ,剝離拉力可達30N以上,焊接質量穩定可控。
經過一年多的技術攻關,該工藝在超薄金屬材料焊接方面取得了一系列實質性進展:
降低焊接風險:通過優化工藝窗口,有效解決超薄銅箔易變形、貼合間隙大等難題,顯著降低虛焊與過焊的發生率;
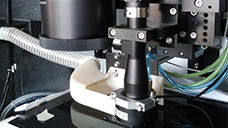
提升產線效率:開發自動對位焊接系統,簡化工藝流程,縮短CCS產線長度,節省生產空間;
改善接頭性能:采用特定波長的激光光源,有效緩解銅鋁異種金屬焊接時的脆化問題,提升接頭強度與可靠性;
降低材料成本:取消鎳片中間件,減少物料種類與用量,為CCS規模化量產提供直接的經濟效益。
此外,在氣動夾頭、振鏡同軸視覺焊接軟件等方面持續優化,焊點可靠性已接近100%,為CCS的高質量制造提供了穩定支撐。
經過一年多的技術攻關,元祿光電的綠光焊接技術已不僅僅停留在實驗室階段。
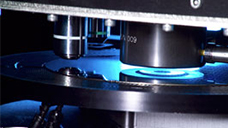
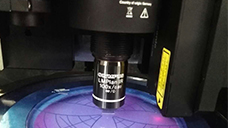
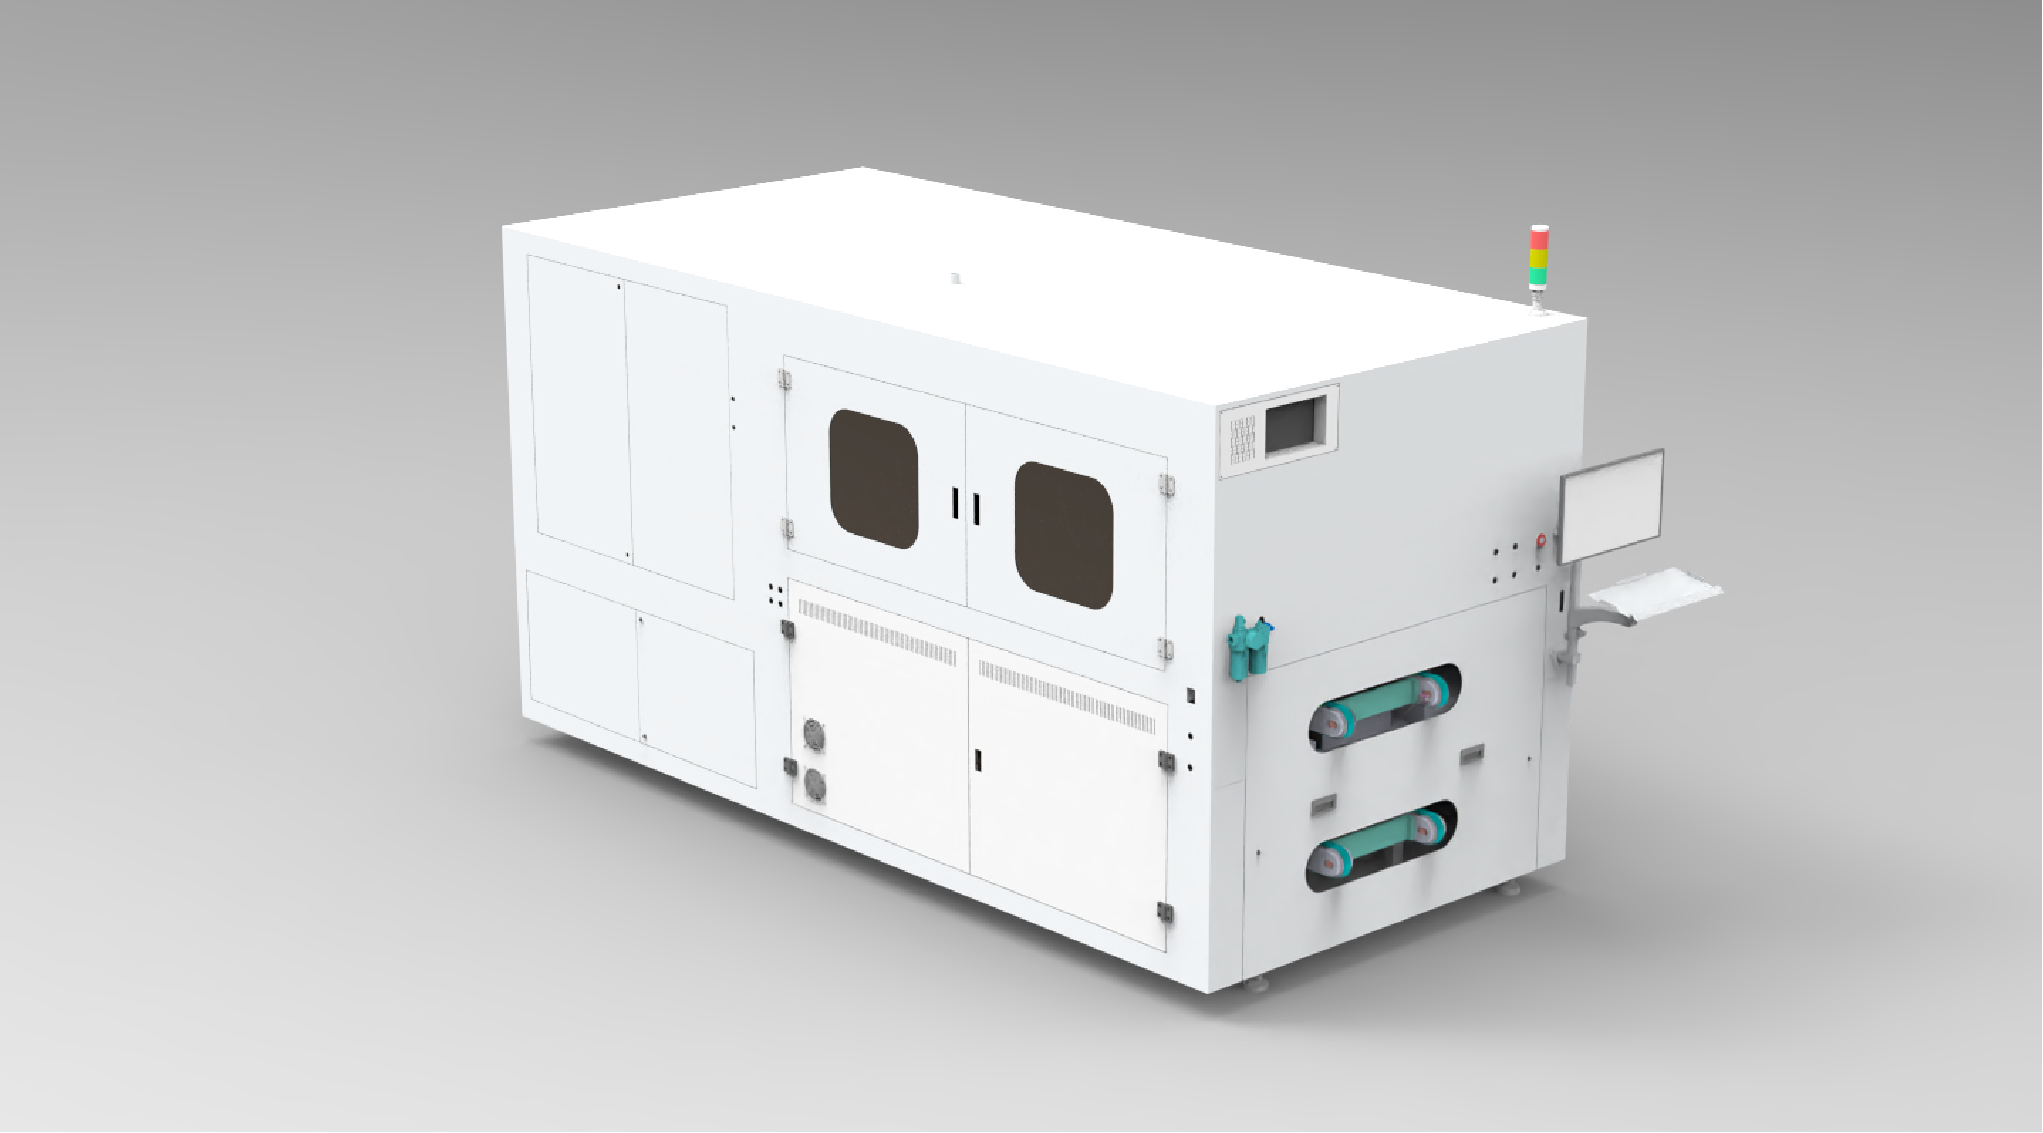
我們正式推出了面向動力電池行業的CCS綠光焊接產線設備。
該設備采用高性能大功率激光器,具備吸收率高、飛濺少、高穩定性、高光束質量等優點,廣泛適用于銅、鋁、鎳、銀等超薄金屬材料的精密焊接。
隨著動力電池對集成度與成本的要求不斷提升,CCS的信號采集與連接方式也在持續演進。銅鋁直焊工藝的突破,不僅簡化了產品結構、提升了制造一致性,也為CCS產線的自動化與緊湊化提供了新的可能。可以預見,在新型焊接工藝的推動下,CCS正朝著更高效率、更高集成、更低成本的方向穩步邁進。
如果您正在為CCS產線的效率瓶頸煩惱,如果您希望在不犧牲品質的前提下降低成本,歡迎與我們聯系。
讓元祿光電照亮您工藝升級的每一步。